 Spedizione gratuita sopra i 49,90€
 Traccia il tuo pacco!


 Europe
 English
 Français
 Deutsch
 Español
 Nederlands
 Polski
 USA
 Русский
 Український
 Kuu̯àit
 Lietuva
 Hrvatska
 Eesti
 Azərbaycan
 Google
 Facebook
Viscosità media per laminazione senza bolle
← Torna a Tecniche di preparazione del materiale per applicazioni con resine epossidiche
Quick answer
La viscosità media per laminazione senza bolle è una caratteristica che consente alla resina epossidica di impregnare i tessuti tecnici in modo uniforme, riducendo il rischio di intrappolare aria durante la stesura. Un prodotto con viscosità troppo alta tende a formare bolle e a non bagnare correttamente le fibre, mentre uno troppo fluido può colare e creare zone irregolari. In questo contesto, la formulazione a media viscosità rappresenta un equilibrio operativo utile per laminati in fibra di carbonio e vetro.
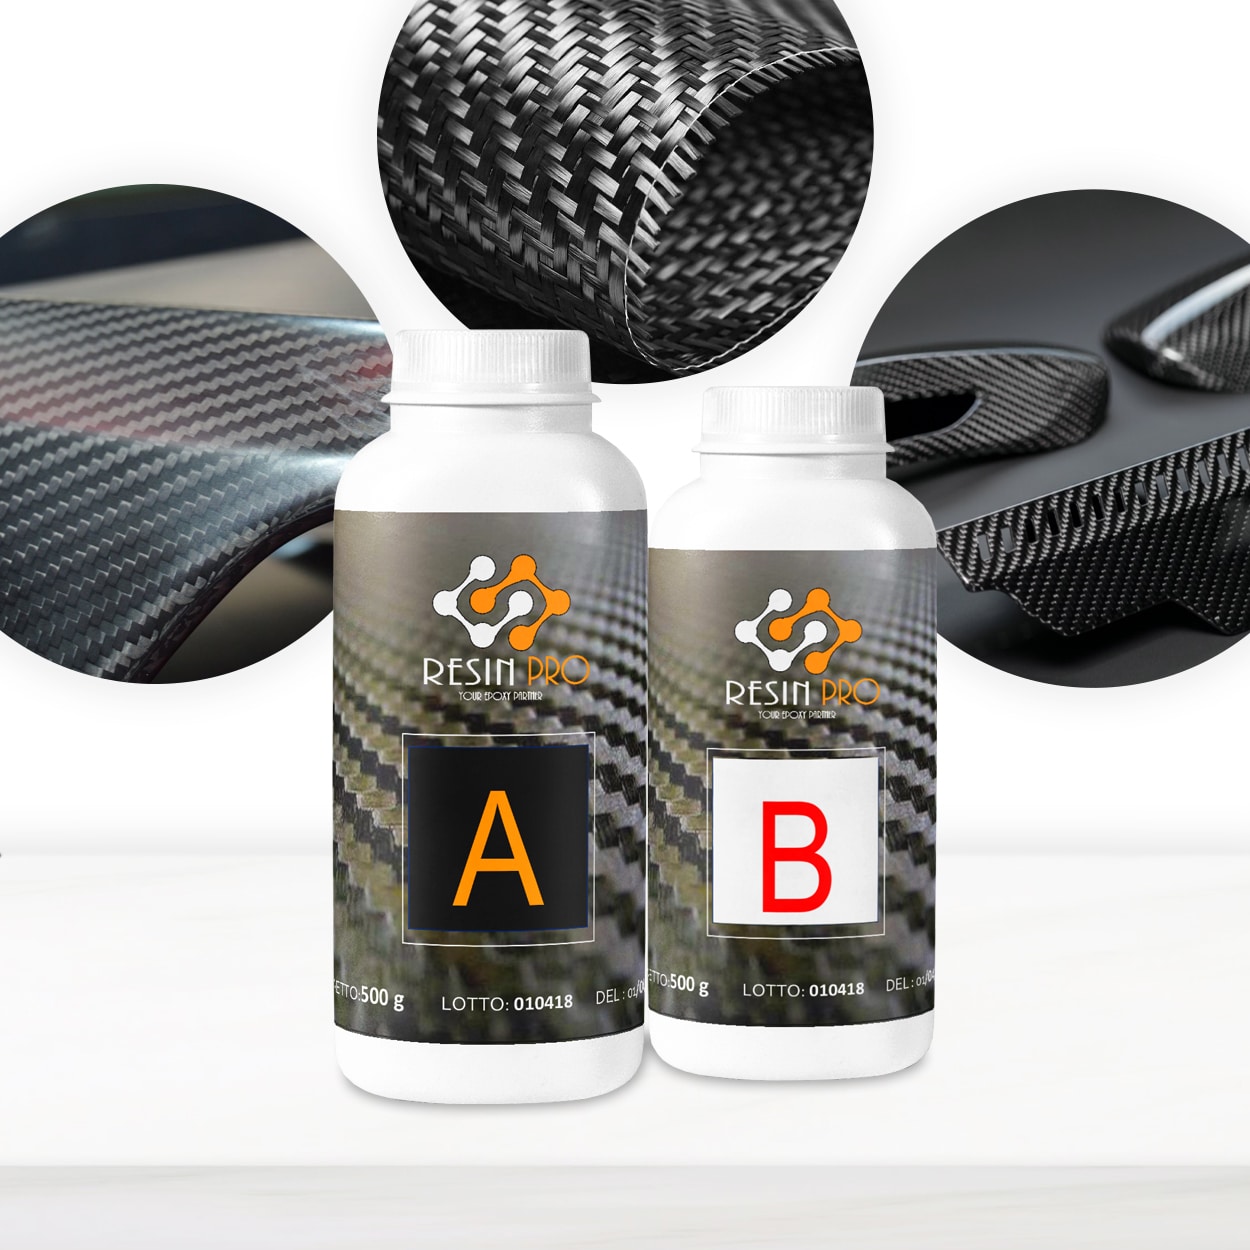

Quando si prepara un laminato, la scorrevolezza della resina incide tanto quanto la sua resistenza: una buona bagnatura delle fibre e un’applicazione controllata aiutano a evitare difetti superficiali. Per questo è utile capire come sfruttare una resina a media viscosità e quali accorgimenti adottare in fase di lavorazione.
Perché la viscosità media aiuta la laminazione
La resina a media viscosità offre un compromesso tra capacità di impregnazione e controllo durante la stesura. Riesce a penetrare nei tessuti tecnici senza risultare troppo densa, limitando la formazione di sacche d’aria e facilitando una distribuzione più uniforme sul supporto. Questo è particolarmente utile quando si lavora con fibra di carbonio o fibra di vetro, dove la traspirabilità del tessuto richiede un prodotto che lo bagni in profondità senza accumularsi in superficie.
Un esempio pratico è la Resina per Fibra di carbonio e Vetro Resina, formulata con viscosità media per favorire una laminazione più pulita e una finitura brillante.


Tecniche per laminare senza bolle
Oltre alla viscosità, alcuni accorgimenti durante la lavorazione aiutano a ridurre la presenza di bolle. I passaggi più efficaci includono:
- Impregnare il tessuto in modo uniforme, evitando di applicare uno strato eccessivo di resina in un’unica passata.
- Preriscaldare leggermente la resina a circa 30°C per migliorarne la scorrevolezza senza accelerare troppo la catalisi.
- Utilizzare aria calda durante l’applicazione per far emergere e rompere le bolle superficiali.
La resina per fibra di carbonio e vetro offre inoltre un pot life di circa 20 minuti a 25°C e un gel time di 1-1,5 ore a 30°C, un intervallo che consente di lavorare con calma senza compromettere la qualità del laminato.
Quando regolare ulteriormente la viscosità
In alcune lavorazioni, soprattutto quando si desidera una stesura ancora più fluida o si devono pulire gli attrezzi, può essere utile un diluente specifico. Il Diluente Epossidico Multiuso è un’opzione non infiammabile e a zero VOC che può rendere la resina più scorrevole e migliorare la stesura, ma va usato con moderazione e seguendo le indicazioni del produttore.
Questo tipo di accorgimento conta soprattutto nei lavori di laminazione su forme complesse o quando si notano difficoltà di bagnatura: intervenire sulla fluidità, invece di aumentare lo spessore, aiuta a ottenere una superficie più regolare.

Prodotti correlati
Guide correlate
La viscosità è quindi uno dei parametri da valutare nelle tecniche di preparazione del materiale per applicazioni con resine epossidiche: scegliere una resina a media viscosità e abbinarla a una corretta impregnazione e a un controllo della temperatura aiuta a ottenere laminati più puliti e con meno difetti.

